

Stanzteile für Elektronik in Regensburg
Metallteile für Kontakte, Halterungen und elektrotechnische Baugruppen
In elektronischen Baugruppen übernehmen kleine Metallteile oft mehrere Aufgaben gleichzeitig. Ein Batteriekontakt muss beispielsweise Strom übertragen und eine mechanische Haltefunktion erfüllen. Eine Kontaktfeder benötigt ein definiertes Federverhalten. Andere Stanzteile fixieren Leiterplatten, verbinden Komponenten oder bilden einen Anschluss innerhalb einer Baugruppe.
Wir von Wienker fertigen solche Stanzteile und Stanzbiegeteile, vom eigenen Werkzeugbau bis zur Serienfertigung, für Unternehmen aus der Elektronik und Elektrotechnik in Regensburg. Dafür verarbeiten wir unter anderem Kupfer, Messing, Bronze, Aluminium, Edelstahl, Chrom-Nickel-Stahl und Federstahl.
Abhängig vom Werkstoff sind Materialstärken zwischen 0,1 mm und 4 mm möglich. Konstruktion, Werkzeugbau und Stanzteilefertigung befinden sich bei uns unter einem Dach. Dadurch können wir bereits vor dem Werkzeugbau berücksichtigen, wie sich ein Bauteil später in der benötigten Stückzahl fertigen lässt.


Worauf es bei Stanzteilen für Elektronik in Regensburg ankommt
Eine fertige Zeichnung beantwortet noch nicht alle Fragen zur Serienfertigung. Gerade bei elektrischen Kontakten und Stanzbiegeteilen beeinflussen sich Werkstoff, Geometrie, Oberfläche und Werkzeug gegenseitig.
Soll das Bauteil Strom übertragen, muss die Materialauswahl zur elektrischen Funktion passen. Soll ein Bereich federn, kommen zusätzlich Materialstärke, Biegeradius und Bauteilgeometrie ins Spiel. Bei einem Batteriekontakt können elektrische Kontaktierung und mechanische Haltekraft sogar innerhalb desselben Bauteils zusammenkommen.
Für Entwickler und Einkäufer in Regensburg sind deshalb unter anderem folgende Punkte relevant:
- Welcher Werkstoff eignet sich für die vorgesehene Funktion?
- Welche Biegungen und Umformungen sind mit dem Material umsetzbar?
- Muss eine Kontaktfläche beschichtet oder veredelt werden?
- Kann bereits vorveredeltes Bandmaterial verarbeitet werden?
- Welche Arbeitsschritte lassen sich in einem Werkzeug verbinden?
- Wie sollte das Werkzeug für die geplante Jahresmenge aufgebaut sein?
- Welche Merkmale müssen während der Serie kontrolliert werden?
Auch die Stückzahl spielt eine wichtige Rolle. Ein Werkzeug sollte zur tatsächlichen Laufzeit und Jahresmenge des Projekts passen. Eine unnötig aufwendige Werkzeugkonstruktion verursacht Kosten, ohne dem Bauteil automatisch einen zusätzlichen Nutzen zu bringen.
Deshalb betrachten wir nicht nur das gewünschte Stanzteil. Wir beziehen den späteren Fertigungsprozess von Anfang an mit ein.
So entstehen Stanzteile für Elektronikunternehmen in Regensburg
Für die erste technische Beurteilung sind eine Zeichnung oder ein 3D-Modell besonders hilfreich. Hinzu kommen die geplante Jahresmenge und, falls vorhanden, ein Lastenheft. Sind Werkstoff, Materialstärke, Oberfläche oder besondere Funktionsmerkmale bereits definiert, beziehen wir diese ebenfalls ein.
Auf dieser Grundlage prüfen wir die erforderlichen Fertigungsschritte.
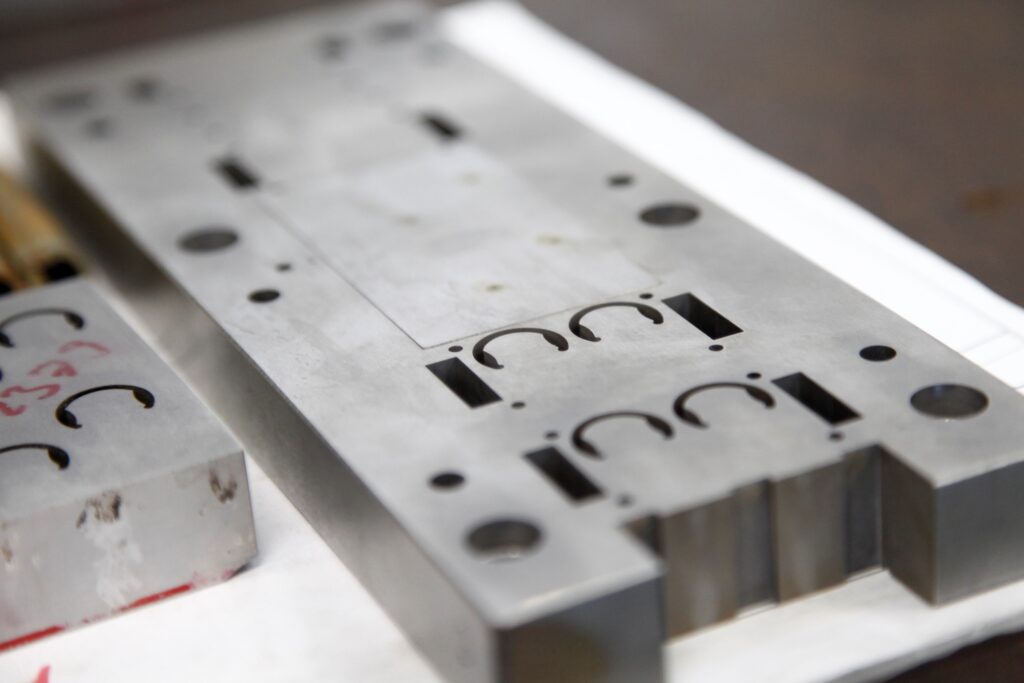
Bei einem Stanzbiegeteil können beispielsweise zuerst Konturen und Öffnungen entstehen. Anschließend folgen Prägungen, Biegungen oder weitere Umformungen. Für geeignete Serien können mehrere dieser Arbeitsschritte innerhalb eines Folgeverbundwerkzeugs ausgeführt werden.
Die Werkzeuge dafür entwickeln und bauen wir selbst. Konstruktion, Werkzeugbau, Ausprobe und spätere Produktion sind dadurch unmittelbar miteinander verbunden. Unsere Werkzeugmacher können bereits während der Werkzeugentstehung Erfahrungen aus der Fertigung einbringen.
Nach der Bemusterung produzieren wir die Stanzteile auf unseren Bruderer-Stanzautomaten. Dadurch bleibt das Wissen über Bauteil und Werkzeug auch beim Übergang in die Serie im Unternehmen.
Welche Vorteile unsere Stanzteile für Unternehmen in Regensburg bieten
Für die Beschaffung eines Stanzteils zählt nicht nur der Stückpreis.
Werkzeugkosten, Produktionsablauf, Prüfaufwand, nachgelagerte Bearbeitung und Lieferkonzept beeinflussen ebenfalls die Gesamtkosten eines Projekts.
Wir verbinden deshalb mehrere Leistungen innerhalb einer abgestimmten Fertigung:
- eigene Konstruktion und eigener Werkzeugbau
- 30 Bruderer-Stanzautomaten mit 180 kN bis 800 kN Nennkraft
- Verarbeitung verschiedener NE-Metalle, Stähle und Federstähle
- Materialstärken je nach Werkstoff zwischen 0,1 mm und 4 mm
- Stanzen, Biegen, Prägen und weitere Umformoperationen
- eigene Waschanlagen für geeignete Schüttgutteile
- automatische 100-Prozent-Kontrolle bei geeigneter Bauteilgeometrie
- Oberflächenbehandlungen über spezialisierte Partner
- Verarbeitung bereits vorveredelter Materialien
- Verpackungs- und Lagerkonzepte nach Projektanforderung
- Konsignationslager nach Vereinbarung
- eigener Fuhrpark für die Lieferlogistik
Gerade bei Klein- und Mittelserien achten wir darauf, dass das Werkzeug zur tatsächlich benötigten Produktionsmenge passt. Der Aufbau wird nicht automatisch auf extrem hohe Stückzahlen ausgelegt, wenn das Projekt diese Kapazität gar nicht benötigt.
Das kann Werkzeugkosten und Entwicklungsaufwand reduzieren und schafft eine belastbare Grundlage für die spätere Serienfertigung.
Welche Elektronik-Stanzteile wir für Kunden in Regensburg fertigen
Stanzteile in elektronischen und elektrotechnischen Produkten können sehr unterschiedliche Funktionen übernehmen. Zu unserem Fertigungsumfeld gehören Kontaktelemente, Batteriekontakte, Lot-Ösen, Halterungen sowie Deckel und Gehäuseteile.
Batteriekontakte sind ein gutes Beispiel dafür, wie mehrere Anforderungen in einem Bauteil zusammenkommen. Sie können eine Batterie mechanisch halten und gleichzeitig die elektrische Kontaktierung übernehmen. Dafür müssen Kontaktbereich, Federzone, Material und Biegungen zusammenpassen.
Bei elektrischen Kontaktelementen kommen je nach Anwendung beispielsweise Kupfer, Messing oder Bronze infrage. Die Auswahl richtet sich jedoch nicht nur nach der Leitfähigkeit. Auch Umformbarkeit, mechanische Beanspruchung, Federwirkung und die gewünschte Oberfläche spielen eine Rolle.
Kontaktfedern stellen wiederum andere Anforderungen. Hier muss das Bauteil nach der Umformung die vorgesehene Federfunktion erfüllen. Werkstoff und Geometrie werden deshalb gemeinsam betrachtet.
Daneben fertigen wir Metallteile, deren Aufgabe innerhalb einer elektronischen Baugruppe rein mechanisch ist. Halterungen können Komponenten positionieren oder befestigen. Deckel und Gehäuseteile können bestimmte Bereiche einer Baugruppe abdecken. Lot-Ösen schaffen definierte Anschlussstellen.
So entstehen Stanzteile, die sich an ihrer tatsächlichen Aufgabe innerhalb des Produkts orientieren.
Warum Folgeverbundwerkzeuge bei Stanzteilen in Regensburg sinnvoll sein können
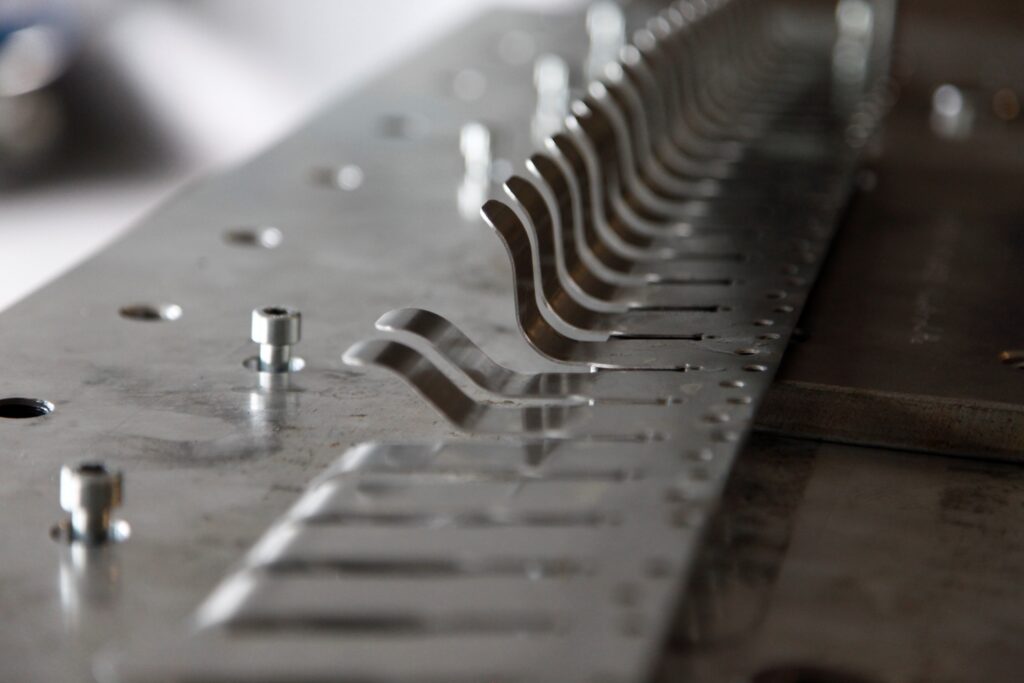
Aus einem flachen Metallband kann innerhalb mehrerer aufeinander abgestimmter Werkzeugstationen ein komplexes Stanzbiegeteil entstehen.
Das Bandmaterial wird schrittweise durch das Werkzeug geführt. Dabei können zunächst Ausschnitte oder Löcher erzeugt werden. Weitere Stationen übernehmen beispielsweise Prägungen und Biegungen. Welche Reihenfolge sinnvoll ist, hängt von der jeweiligen Bauteilgeometrie ab.
Gerade hier zeigt sich, warum wir Werkzeugbau und Produktion gemeinsam betrachten.
Eine Biegung an der falschen Stelle der Prozessfolge kann einen späteren Bearbeitungsschritt erschweren. Auch Veränderungen an Radien, Materialstärke oder Ausschnitten können Auswirkungen auf mehrere Werkzeugstationen haben.
Deshalb stimmen unsere Konstrukteure, Werkzeugmacher und Mitarbeiter aus der Fertigung die Umsetzung miteinander ab.
Auch die Materialwahl fließt in diese Planung ein. Kupfer verhält sich beim Stanzen und Umformen anders als Federstahl. Messing, Bronze, Aluminium und Edelstahl bringen wiederum eigene Eigenschaften mit.
Zusätzlich kann die Oberfläche relevant sein. Wir können bereits vorverzinkte, verzinnte oder selektiv veredelte Materialien verarbeiten. Weitere Behandlungen wie Verzinken, Versilbern, Vergolden, Verchromen, Härten, Anlassen oder Pulverbeschichten können über spezialisierte Partner in den Fertigungsablauf eingebunden werden.
Wienker als Hersteller für Stanzteile in Regensburg
Wir sind ein familiengeführter Hersteller für Stanzteile und Stanzbiegeteile mit Sitz in Münster. Seit 1969 beschäftigen wir uns mit Werkzeugbau und industrieller Metallverarbeitung.
Heute befinden sich Konstruktion, Werkzeugbau und Produktion auf rund 7.000 m² Betriebs- und Produktionsfläche. Unser Maschinenpark umfasst 30 Bruderer-Stanzautomaten mit Nennkräften von 180 kN bis 800 kN. Wir fertigen für mehr als 150 Kunden aus unterschiedlichen Industriebereichen.
Für Unternehmen aus der Elektronik in Regensburg bedeutet unser eigener Werkzeugbau vor allem kurze technische Wege. Das Werkzeug wird nicht extern beschafft und anschließend lediglich in unserer Produktion eingesetzt. Unsere Mitarbeiter entwickeln und bauen es für die spätere Fertigung bei Wienker.
Auch Wartung und Reparatur übernehmen wir selbst. Während der Werkzeugstanzzeit entstehen unseren Kunden für die bei uns eingesetzten Werkzeuge keine zusätzlichen Kosten für Wartung und Instandhaltung.
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Hinzu kommt ein Umweltmanagementsystem nach ISO 14001:2015. Erfolgreich absolvierte Kundenaudits und Einstufungen als A-Lieferant durch Kundenbewertungen ergänzen diese Nachweise.

Stanzteile für Elektronik in Regensburg vom Werkzeug bis zur Serie
Bei einem Elektronik-Stanzteil müssen viele Details zusammenpassen. Werkstoff, Kontaktfläche, Federbereich, Biegungen, Oberfläche und Stückzahl wirken sich unmittelbar auf Werkzeug und Produktionsablauf aus.
Wir führen deshalb Konstruktion, Werkzeugbau und Stanzteilefertigung in einem Unternehmen zusammen. Ergänzende Leistungen wie Reinigung, automatische Sortierung, Oberflächenbehandlung, Verpackung, Lagerhaltung und Logistik können je nach Projekt eingebunden werden.
So erhalten Unternehmen in Regensburg einen Ansprechpartner für den Weg von den vorhandenen Bauteildaten bis zum wiederkehrenden Serienteil.
Stanzteile für Ihr Elektronikprojekt in Regensburg anfragen
Sie benötigen Kontaktelemente, Batteriekontakte, Kontaktfedern, Halterungen oder andere Stanzbiegeteile für eine elektronische Baugruppe? Senden Sie uns Ihre Zeichnung oder Ihr 3D-Modell über das Kontaktformular. Angaben zu Jahresmenge, Werkstoff, Materialstärke, Oberfläche und besonderen Funktionsanforderungen helfen uns bei der ersten technischen Beurteilung. Wir prüfen Ihre Projektdaten und klären mit Ihnen, wie Werkzeug und Serienfertigung aufgebaut werden können.
Wienker GmbH
Gustav-Stresemann-Weg 2, 48155 Münster
📞 0251 68 666 0
📧 info@wienker.de
Jetzt unverbindlich anfragen und Ihre Fertigungslösung starten!
Häufige Fragen zu Stanzteilen für Elektronik in Regensburg
Welche Stanzteile fertigen wir für Elektronikunternehmen in Regensburg?
Zu unserem Fertigungsumfeld gehören Kontaktelemente, Batteriekontakte, Lot-Ösen, Halterungen sowie Deckel und Gehäuseteile. Je nach Konstruktion können die Bauteile elektrische, federnde, haltende oder verbindende Funktionen übernehmen.
Welche Werkstoffe verarbeiten wir für Elektronik-Stanzteile in Regensburg?
Wir verarbeiten unter anderem Kupfer, Messing, Bronze, Aluminium, Edelstahl, Chrom-Nickel-Stahl und Federstahl. Welcher Werkstoff passt, hängt von elektrischer Funktion, Umformung, Federverhalten und mechanischer Beanspruchung ab.
Welche Materialstärken sind bei Stanzteilen in Regensburg möglich?
Je nach Werkstoff verarbeiten wir Materialstärken von 0,1 mm bis 4 mm. Bei Messing und Bronze sind bis zu 4 mm, bei Aluminium bis zu 3 mm und bei Chrom-Nickel-Stahl bis zu 2 mm möglich.
Wann eignet sich ein Folgeverbundwerkzeug für Elektronik-Stanzteile in Regensburg?
Ein Folgeverbundwerkzeug kann sinnvoll sein, wenn mehrere Bearbeitungsschritte in einer wiederkehrenden Serie verbunden werden sollen. Ob sich das lohnt, hängt insbesondere von Geometrie, Werkstoff, Prozessfolge und Jahresmenge ab.
Können Kontaktelemente für Unternehmen in Regensburg veredelt werden?
Ja. Über Partner können beispielsweise Verzinken, Versilbern, Vergolden und Verchromen eingebunden werden. Wir können außerdem bereits vorverzinktes, verzinntes oder selektiv veredeltes Bandmaterial verarbeiten.
Wie kontrollieren wir Stanzteile für Kunden in Regensburg?
Die Kontrolle richtet sich nach Zeichnung und vereinbarten Prüfmerkmalen. Bei geeigneter Geometrie ist eine automatische 100-Prozent-Kontrolle über unsere Sortieranlage möglich.
Welche Angaben benötigen wir für eine Anfrage aus Regensburg?
Am besten senden Sie uns eine Zeichnung oder ein 3D-Modell sowie die geplante Jahresmenge. Angaben zu Werkstoff, Materialstärke, Oberfläche und besonderen Funktionen erleichtern die technische Beurteilung.
Warum ist unser eigener Werkzeugbau für Elektronik-Stanzteile wichtig?
Werkzeug und späteres Serienteil hängen unmittelbar zusammen. Da wir Konstruktion, Werkzeugbau und Produktion selbst verbinden, können wir Erfahrungen aus der Fertigung bereits bei der Entwicklung des Werkzeugs berücksichtigen.