

Stanzteile für Elektronik in Reutlingen
Vom elektrischen Kontakt bis zum komplexen Stanzbiegeteil
Elektronische Baugruppen kommen selten ohne funktionale Metallteile aus. Kontakte stellen elektrische Verbindungen her, Federn erzeugen die notwendige Anpresskraft und Halterungen sorgen dafür, dass einzelne Komponenten an der vorgesehenen Position bleiben. Was später nur wenige Millimeter groß ist, kann bei der Herstellung mehrere aufeinander abgestimmte Arbeitsschritte erfordern.
Wir von Wienker fertigen Stanzteile und Stanzbiegeteile für Unternehmen aus Elektronik und Elektrotechnik in Reutlingen. Zu unseren Anwendungen gehören unter anderem Kontaktelemente, Batteriekontakte, Lot-Ösen, Halterungen sowie Deckel und Gehäuseteile.
Dabei übernehmen wir nicht erst die Produktion eines bereits vollständig entwickelten Werkzeugs. Wir konstruieren und bauen die benötigten Stanzwerkzeuge selbst und setzen sie anschließend auf unseren eigenen Stanzautomaten ein. So können wir Bauteil, Werkzeug und geplante Serie von Beginn an gemeinsam betrachten.


Wenn aus einer Zeichnung ein serienfähiges Elektronikteil werden soll
Eine technische Zeichnung definiert das gewünschte Bauteil. Für die spätere Herstellung müssen jedoch zusätzliche Zusammenhänge berücksichtigt werden.
Das zeigt sich besonders bei Stanzbiegeteilen mit mehreren Funktionszonen. Ein Bereich soll elektrisch leiten, ein anderer federn und ein weiterer dient vielleicht der Befestigung. Gleichzeitig müssen Ausschnitte, Biegungen, Radien und Kontaktflächen innerhalb einer kleinen Geometrie untergebracht werden.
Daraus ergeben sich konkrete Fragen für die Fertigung.
Kann der vorgesehene Werkstoff in der gewünschten Geometrie umgeformt werden? Wie muss eine Federzone aufgebaut sein? Wann sollte innerhalb der Prozessfolge gestanzt, geprägt oder gebogen werden? Ist eine Oberflächenbehandlung erforderlich? Und welcher Werkzeugaufbau ist für die erwartete Jahresmenge sinnvoll?
Gerade die letzte Frage beeinflusst die Wirtschaftlichkeit eines Projekts.
Ein unnötig komplexes Werkzeug kann die Investition erhöhen. Ein zu einfach gedachtes Werkzeug kann dagegen zusätzliche Bearbeitungsschritte oder Schwierigkeiten während der laufenden Serie verursachen.
Für Elektronikunternehmen in Reutlingen betrachten wir deshalb nicht nur das fertige Metallteil. Wir prüfen auch, wie es wiederkehrend hergestellt werden kann.
Wie wir Elektronik-Stanzteile für Kunden in Reutlingen umsetzen
Eine gute technische Anfrage beginnt für uns mit belastbaren Bauteildaten.
Idealerweise erhalten wir eine Zeichnung oder ein 3D-Modell sowie die erwartete Jahresbedarfsmenge.
Weitere Spezifikationen oder ein vorhandenes Lastenheft können direkt einbezogen werden.
Danach beschäftigen wir uns mit dem Fertigungsweg.
Wir prüfen unter anderem Material, Konturen, Öffnungen, Biegungen und Umformungen.
Daraus entsteht ein Werkzeugkonzept, das sich an der Funktion des Bauteils und an der geplanten Serie orientiert.
Die anschließende Werkzeugkonstruktion und der Werkzeugbau erfolgen bei Wienker im eigenen Unternehmen.
Neben Normalien fertigen wir die Werkzeugkomponenten nahezu vollständig selbst.
Das bringt einen praktischen Vorteil: Unsere Werkzeugmacher bauen nicht für eine fremde Produktion.
Sie entwickeln Werkzeuge, die später auf unseren eigenen Stanzautomaten eingesetzt werden.
Nach Montage und Ausprobe folgt die Bemusterung. Erst danach beginnt die laufende Fertigung.
Auch später bleibt das Werkzeug bei uns kein Fremdkörper. Wartungsarbeiten und Reparaturen können durch den eigenen Werkzeugbau durchgeführt werden.
Für die bei uns eingesetzten Werkzeuge entstehen unseren Kunden während der Werkzeugstanzzeit keine zusätzlichen Kosten für Wartung und Instandhaltung.
Was Unternehmen in Reutlingen bei der Beschaffung von Stanzteilen erhalten
Wer ein Elektronik-Stanzteil einkauft, beschafft letztlich mehr als ein Stück geformtes Metall.
Zum Projekt gehören Werkzeug, Material, Fertigungsablauf, Kontrolle und gegebenenfalls weitere Bearbeitungen.
Wir decken deshalb einen großen Teil dieser Prozesskette selbst ab oder koordinieren ergänzende Leistungen:
- Konstruktion und Werkzeugentwicklung im eigenen Unternehmen
- eigener Werkzeugbau und eigene Werkzeugwartung
- 30 Bruderer-Stanzautomaten
- Nennkräfte von 180 kN bis 800 kN
- Materialstärken von 0,1 mm bis 4 mm, abhängig vom Werkstoff
- Verarbeitung von Kupfer, Messing, Bronze, Aluminium, Chrom-Nickel-Stahl sowie Stahl und Federstahl
- Verarbeitung bereits vorveredelter Bandmaterialien
- Reinigung geeigneter Schüttgutteile in eigenen Waschanlagen
- automatische 100-Prozent-Sortierung bei geeigneter Bauteilgeometrie
- externe Oberflächenbearbeitung über spezialisierte Partner
- kundenspezifische Verpackung
- Konsignationslager nach Vereinbarung
- eigener Fuhrpark
Für die Beschaffung kann außerdem relevant sein, dass wir uns auf Klein- und Mittelserien konzentrieren.
Das Werkzeugkonzept kann dadurch an die tatsächlich erwartete Produktionsmenge angepasst werden, statt grundsätzlich von extrem hohen Stückzahlen auszugehen.
So betrachten wir nicht allein die Kosten pro Stanzhub, sondern auch den Aufwand, der notwendig ist, um das Bauteil überhaupt wiederkehrend herstellen zu können.
Kontaktelemente und Stanzbiegeteile für Elektronik in Reutlingen
Unsere Stanzteile finden innerhalb elektrotechnischer Anwendungen unterschiedliche Einsatzmöglichkeiten.
Ein typisches Feld sind Kontaktelemente. Je nach Funktion können hierfür beispielsweise Kupfer, Messing oder Bronze eingesetzt werden. Neben den elektrischen Eigenschaften spielen auch Umformbarkeit, mechanische Belastung und die vorgesehene Oberfläche eine Rolle.
Batteriekontakte verbinden ebenfalls mehrere Anforderungen. Sie stellen den Kontakt zum Energiespeicher her und können zugleich mechanisch halten oder federn. Bereits kleine Veränderungen an Biegung, Materialstärke oder Federbereich können deshalb für die Funktion relevant sein.
Auch Kontaktfedern erfordern ein Zusammenspiel von Material und Geometrie. Die gewünschte Federwirkung entsteht nicht durch den Werkstoff allein. Entscheidend ist, wie Materialstärke, Biegungen und federnder Bereich zusammen ausgelegt sind.
Andere Stanzteile in elektronischen Baugruppen übernehmen keine elektrische Funktion. Halterungen können Komponenten aufnehmen oder positionieren. Lot-Ösen schaffen definierte Anschlussstellen. Deckel und Gehäuseteile erfüllen konstruktive Aufgaben innerhalb des Produkts.
Zu den dokumentierten Anwendungen unserer Fertigung gehören außerdem Kontakte für Fernbedienungen, elektrische Kleinmotoren und Wärmepumpen.


Wie Werkstoff und Oberfläche das spätere Stanzteil beeinflussen
Die Materialentscheidung sollte bei einem Elektronik-Stanzteil nicht isoliert getroffen werden.
Kupfer wird häufig dort interessant, wo elektrische Leitfähigkeit eine wesentliche Rolle spielt. Messing und Bronze bieten andere Kombinationen aus elektrischen und mechanischen Eigenschaften. Federstahl kommt wiederum für Anwendungen infrage, bei denen die mechanische Funktion stärker im Vordergrund steht.
Wir verarbeiten Bronze und Messing in Materialstärken von 0,1 mm bis 4 mm. Bei Aluminium liegt der dokumentierte Bereich zwischen 0,1 mm und 3 mm, bei Chrom-Nickel-Stahl zwischen 0,1 mm und 2 mm. Stahl und Federstahl verarbeiten wir von 0,1 mm bis 4 mm.
Die mögliche Materialstärke allein sagt allerdings noch nicht aus, ob ein Bauteil gefertigt werden kann.
Lochdurchmesser, Abstände, Radien, Biegungen und Umformgrade müssen ebenfalls zum jeweiligen Material passen. Deshalb prüfen wir die Kombination aus Werkstoff und Geometrie im Zusammenhang.
Das gilt ebenso für Oberflächen.
Wir können unter anderem vorverzinkte, verzinnte, gefräste und selektiv veredelte Bandmaterialien verarbeiten. Wenn eine nachträgliche Behandlung benötigt wird, können Prozesse wie Verzinken, Versilbern, Vergolden, Verchromen, Härten, Anlassen oder Pulverbeschichten über Partner organisiert werden.
Gerade bei elektrischen Kontakten sollte früh feststehen, welche Bereiche später tatsächlich funktionale Kontaktflächen darstellen. So kann die Oberflächenanforderung bereits bei der Planung von Werkzeug und Fertigungsablauf berücksichtigt werden.
Warum wir Folgeverbundwerkzeuge für Serien selbst entwickeln
Bei einem Folgeverbundwerkzeug entsteht das fertige Bauteil nicht in einem einzigen Arbeitsschritt. Das Bandmaterial durchläuft nacheinander mehrere Stationen.
An einer Station kann beispielsweise gestanzt werden, an einer weiteren entsteht eine Prägung und später folgen die notwendigen Biegungen. Am Ende wird das fertige Bauteil vom Band getrennt.
Welche Operation an welcher Stelle erfolgt, ist Teil der Werkzeugentwicklung.
Das ist insbesondere bei Stanzbiegeteilen wichtig. Wird eine Biegung zu früh ausgeführt, kann sie nachfolgende Bearbeitungsschritte erschweren. Auch die Lage von Ausschnitten oder Prägungen kann Einfluss auf spätere Umformungen haben.
Wir entwickeln deshalb zunächst ein Werkzeugkonzept und stimmen die einzelnen Prozessschritte zwischen Konstruktion, Werkzeugbau und Produktion ab.
Für die Werkzeugkomponenten stehen abhängig von der Aufgabe unterschiedliche Werkzeugwerkstoffe zur Verfügung. In unserer Werkzeugbaudokumentation sind unter anderem 1.2379, 1.3344, CPM 10V und CPM REX M4 aufgeführt. Bei Bedarf können außerdem Beschichtungen wie TiN, TiCN, AlCrN oder DLC eingesetzt werden.
Nach Fertigstellung wird das Werkzeug bei uns ausprobiert und für die Bemusterung vorbereitet. Je nach Projekt können auch Werkzeugsicherungen oder eine integrierte Bandbeölung vorgesehen werden.
Auf diese Weise entsteht nicht nur ein Werkzeug nach Zeichnung, sondern ein abgestimmter Fertigungsprozess für die spätere Serie.

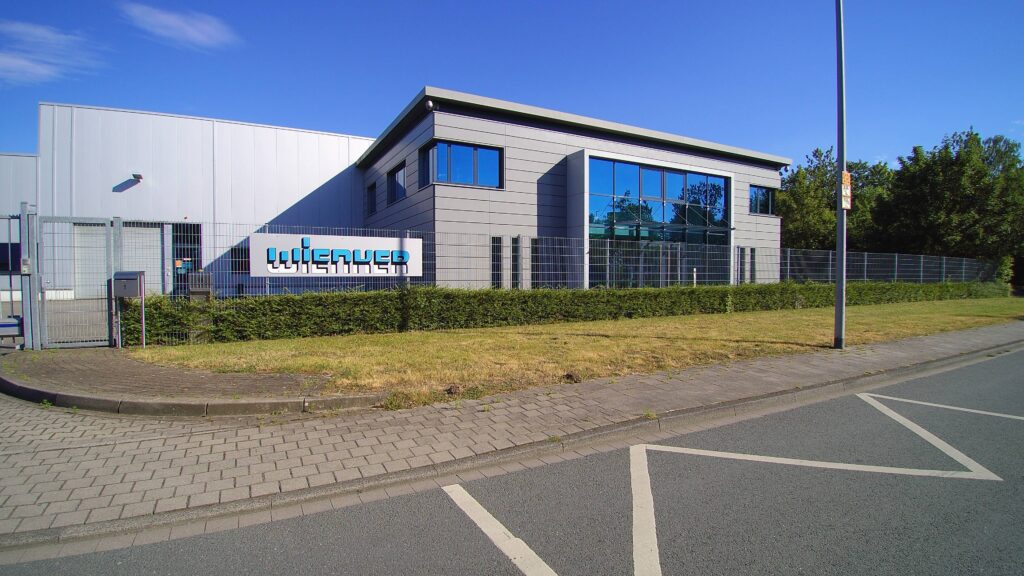
Wer hinter Ihren Stanzteilen für Elektronik in Reutlingen steht
Wienker wurde 1969 gegründet und wird heute als Familienunternehmen in dritter Generation geführt. Unser Standort befindet sich in Münster.
Auf rund 7.000 m² Betriebs- und Produktionsfläche verbinden wir Konstruktion, Werkzeugbau und Stanzteilefertigung. Unser Team umfasst rund 40 Mitarbeiter. Mehr als 150 Kunden aus unterschiedlichen Branchen werden von uns beliefert.
Für die Serienproduktion stehen 30 Bruderer-Stanzautomaten mit Nennkräften zwischen 180 kN und 800 kN zur Verfügung. Abhängig von Bauteil und Fertigungsprozess sind bis zu 600 Hübe pro Minute möglich.
Unsere Unternehmensstruktur ist besonders auf Projekte ausgerichtet, bei denen Werkzeugbau und spätere Teilefertigung zusammengehören. Änderungen, Wartungen oder Reparaturen müssen dadurch nicht zunächst mit einem externen Werkzeugbauer koordiniert werden.
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Zusätzlich verfügen wir über ein Umweltmanagementsystem nach ISO 14001:2015. Kundenaudits und Einstufungen als A-Lieferant ergänzen unsere Qualitätsnachweise.
Ihr Elektronik-Stanzteil in Reutlingen mit uns besprechen
Sie entwickeln oder beschaffen ein Stanzteil für eine elektronische oder elektrotechnische Anwendung? Senden Sie uns Ihre Zeichnung oder Ihr 3D-Modell und teilen Sie uns die geplante Jahresmenge mit. Angaben zu Werkstoff, Materialstärke, Oberfläche und relevanten Funktionsmerkmalen helfen uns, das Bauteil technisch einzuordnen. Wir prüfen, welcher Fertigungsweg und welcher Werkzeugaufbau für das Projekt infrage kommen.
Wienker GmbH
Gustav-Stresemann-Weg 2, 48155 Münster
📞 0251 68 666 0
📧 info@wienker.de
Jetzt unverbindlich anfragen und Ihre Fertigungslösung starten!
Von der Bauteilidee zur laufenden Serie in Reutlingen
Bei Elektronik-Stanzteilen entscheidet nicht ein einzelner Faktor über die spätere Fertigung. Elektrische Funktion, Werkstoff, Materialstärke, Biegungen, Federbereiche, Oberfläche und Jahresmenge müssen zusammen betrachtet werden.
Genau dafür verbinden wir bei Wienker Konstruktion, eigenen Werkzeugbau und Serienproduktion.
Wir entwickeln das Werkzeug für die spätere Fertigung auf unseren eigenen Maschinen, übernehmen seine Wartung und können ergänzende Schritte wie Reinigung, Sortierung, Oberflächenbehandlung, Verpackung und Lagerhaltung in das Projekt einbinden.
Für Unternehmen aus Elektronik und Elektrotechnik in Reutlingen entsteht damit eine durchgängige Lösung vom vorhandenen Bauteildatensatz bis zum regelmäßig benötigten Stanzteil.
Häufige Fragen zu Stanzteilen für Elektronik in Reutlingen
Welche Elektronik-Stanzteile fertigen wir für Unternehmen in Reutlingen?
Wir fertigen unter anderem Kontaktelemente, Batteriekontakte, Lot-Ösen, Halterungen, Deckel und Gehäuseteile. Auch Stanzbiegeteile mit elektrischen und mechanischen Funktionsbereichen können umgesetzt werden.
Welche Metalle können wir für Stanzteile in Reutlingen verarbeiten?
Zu den verarbeiteten Werkstoffen gehören Kupfer, Messing, Bronze, Aluminium, Chrom-Nickel-Stahl sowie Stahl und Federstahl. Die Materialwahl richtet sich nach Funktion, Geometrie und den vorgesehenen Umformungen.
Sind auch kleine und mittlere Serien für Unternehmen in Reutlingen möglich?
Ja. Klein- und Mittelserien gehören zu unserem Fertigungsschwerpunkt. Dabei achten wir darauf, dass Werkzeugaufbau und Fertigungskonzept zur geplanten Jahresmenge des Bauteils passen.
Können Stanzteile für Elektronik in Reutlingen oberflächenbehandelt werden?
Ja. Wir verarbeiten vorveredelte Materialien und binden bei Bedarf Partner für Verfahren wie Verzinken, Versilbern, Vergolden oder Verchromen ein. Die passende Lösung hängt von der Anwendung ab.
Bauen wir die Werkzeuge für Stanzteile selbst?
Ja. Konstruktion und Werkzeugbau befinden sich bei Wienker im eigenen Unternehmen. Die Werkzeuge werden anschließend für die Serienfertigung auf unseren eigenen Stanzautomaten eingesetzt.
Ist eine 100-Prozent-Kontrolle der Stanzteile möglich?
Bei geeigneter Bauteilgeometrie können Teile über unsere Sortieranlage automatisch zu 100 Prozent kontrolliert werden. Welche Prüfstrategie sinnvoll ist, wird anhand der Bauteilanforderungen festgelegt.
Welche Daten benötigen wir für eine Anfrage aus Reutlingen?
Am hilfreichsten sind eine Zeichnung oder ein 3D-Modell sowie die geplante Jahresbedarfsmenge. Ergänzend können Angaben zu Material, Oberfläche, Materialstärke und besonderen Funktionsmerkmalen übermittelt werden.
Was passiert mit dem Werkzeug während der laufenden Serienfertigung?
Wartung und Reparatur übernehmen wir in unserem eigenen Werkzeugbau. Für die bei uns eingesetzten Werkzeuge entstehen während der Werkzeugstanzzeit keine zusätzlichen Kosten für Wartung und Instandhaltung.